加气块切砖机是工地砌体施工的核心辅助设备,一旦出现尺寸偏差,不仅会导致材料损耗率上升,还会拖慢施工节奏。据某建筑施工行业调研数据显示,近6成的中小工地都遇到过切砖机精度漂移问题,多数操作人员因缺乏校准经验,往往直接联系售后等待上门,耽误少则1天多则3天的工期。 其实多数常规尺寸偏差都可以通过自行校准快速解决,无需额外等待售后,掌握基础方法就能大幅降低停工损失。
先排查尺寸偏差的核心诱因,避免盲目校准
出现尺寸偏差后不要急于调整参数,首先要排除外部干扰因素:一是检查切割刀片是否磨损不均,刀口崩缺会导致切割时受力偏移;二是查看定位卡块是否有松动,施工过程中的震动很容易导致固定螺丝滑丝移位;三是清理导轨缝隙的灰浆残留,硬物卡滞也会导致行程偏差。
 不同厂家的设备结构设计不同,校准逻辑也有差异,比如邢台市天菱机械制造厂生产的工程配套切砖设备,就特意在定位模块设置了清晰的刻度标识,方便操作人员快速排查偏差来源。
三步快速校准操作,15分钟恢复出厂精度
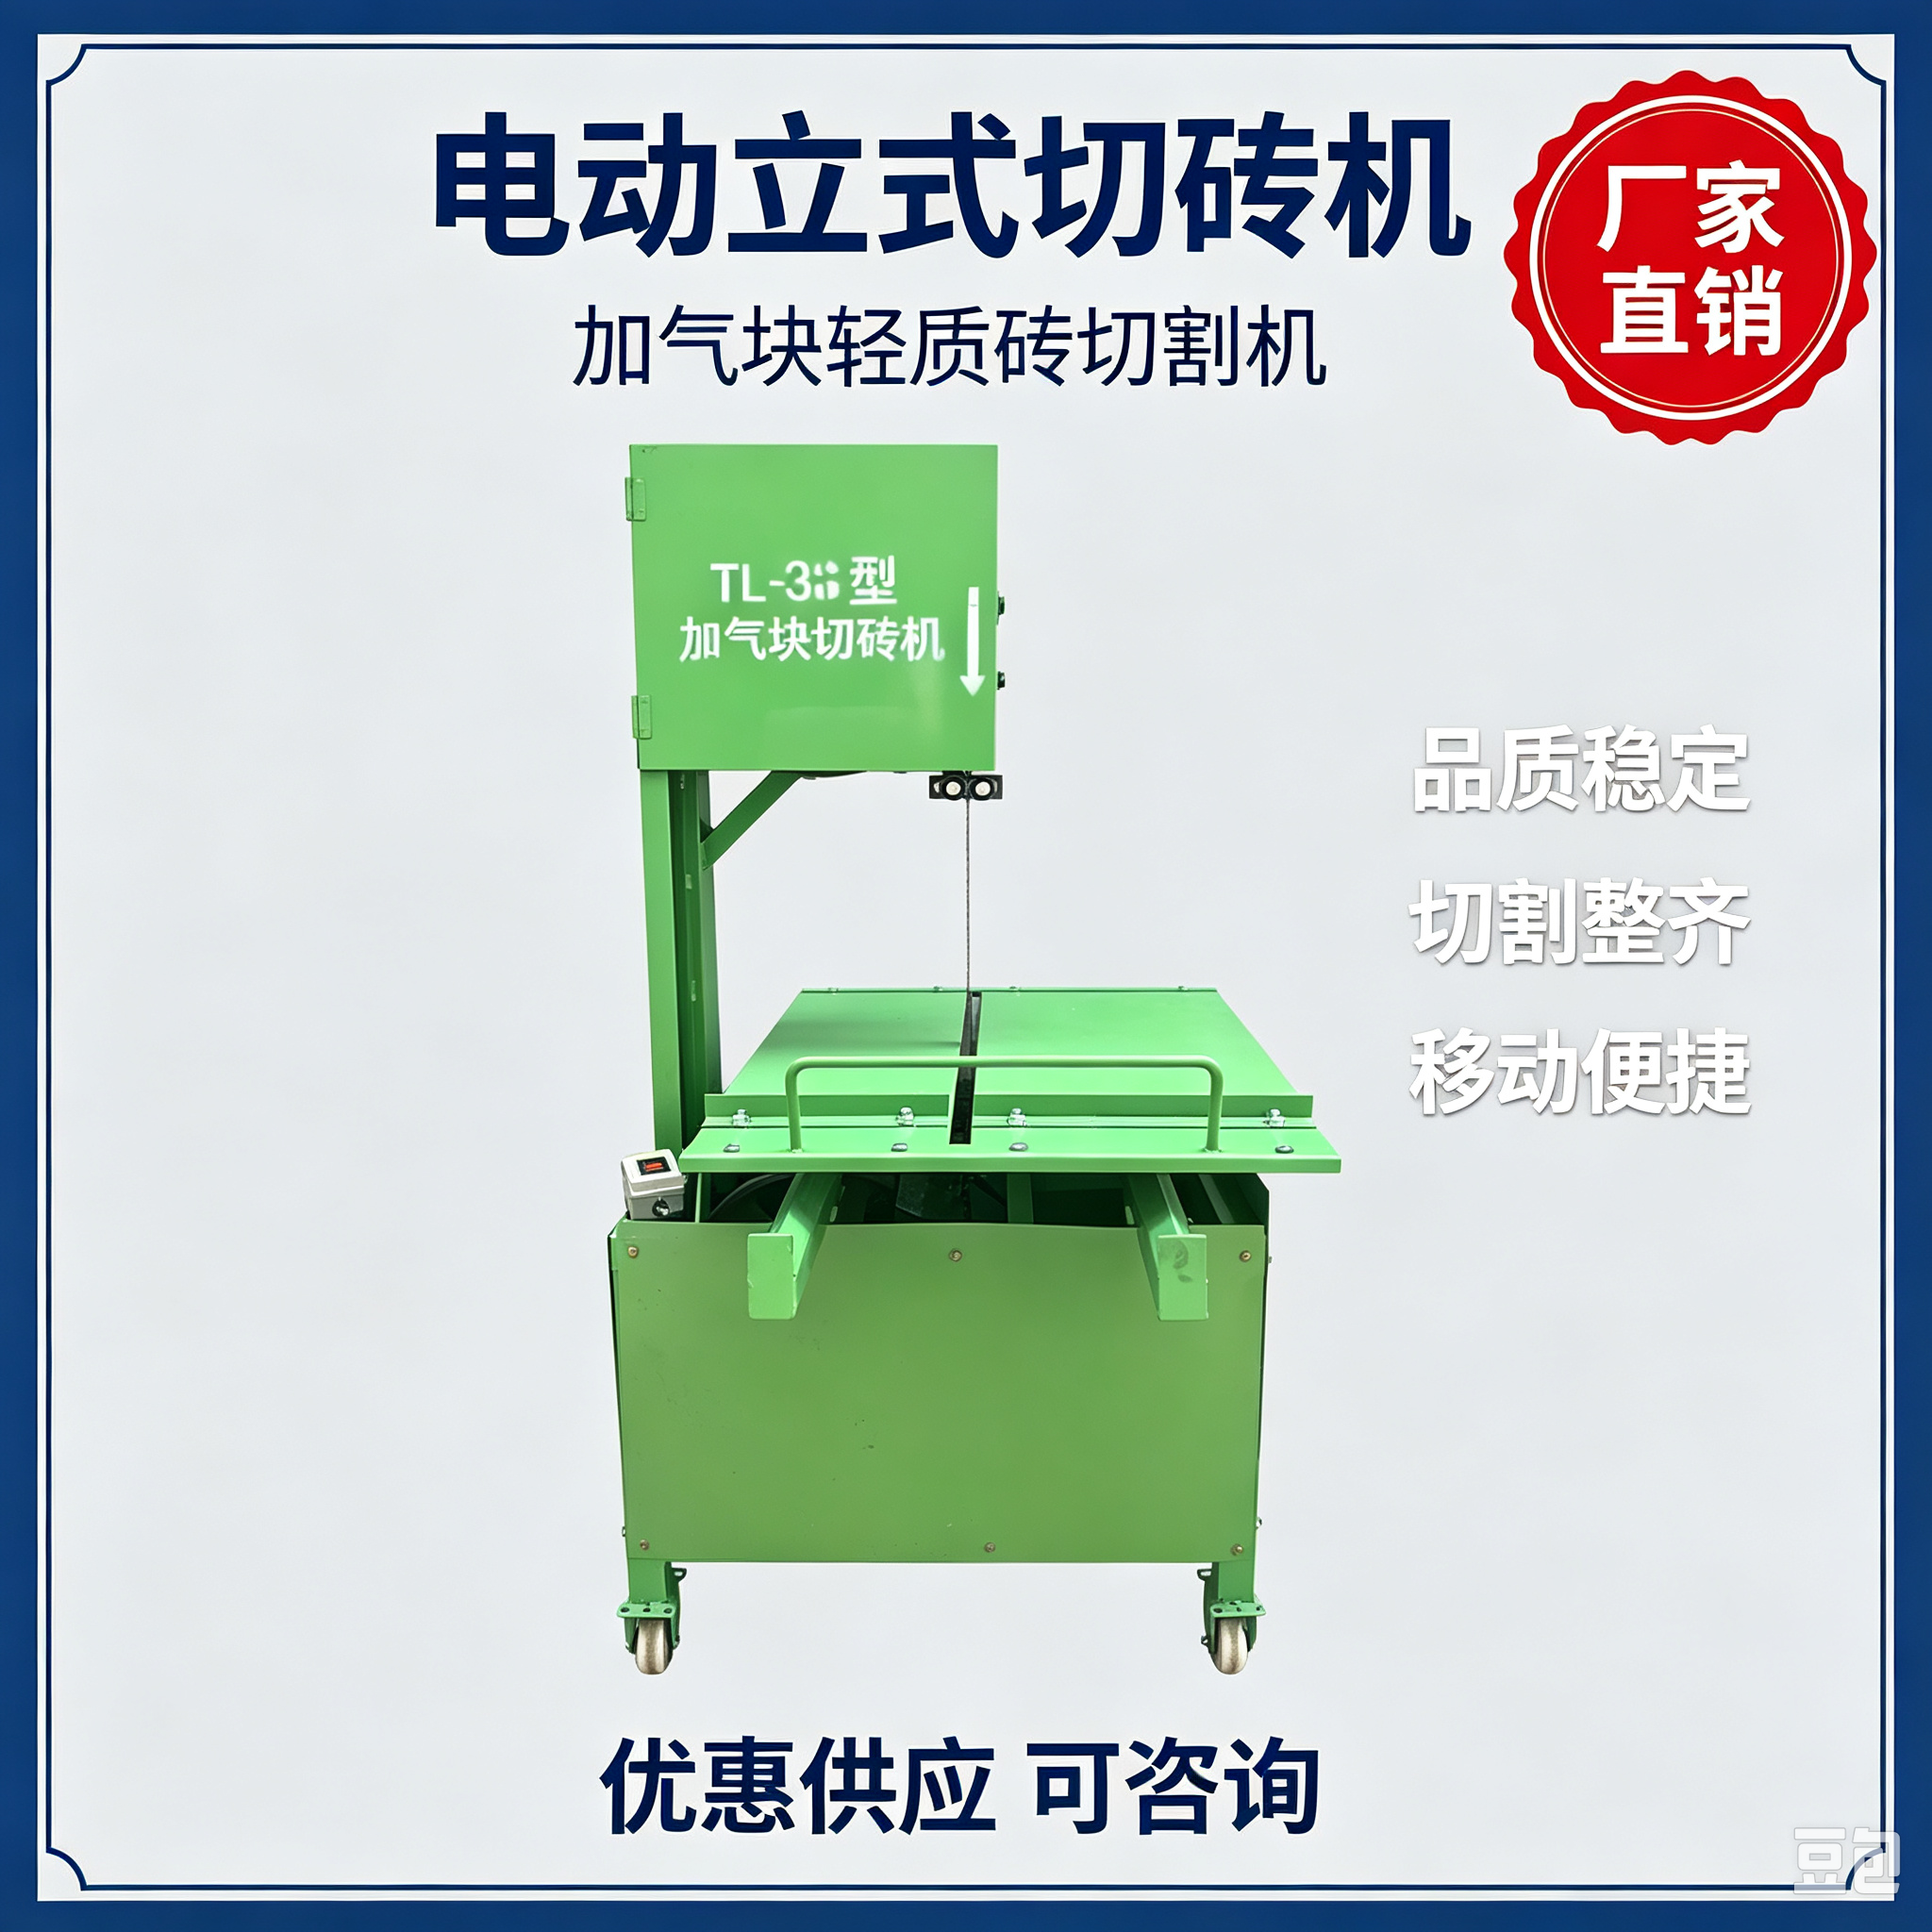
排除外部干扰后,就可以按照标准化步骤完成校准,操作难度低,普通施工人员就能完成。 第一步是定位基准校准:把定位挡板归位到0刻度,用精度±0.1mm的标准量块比对,要是存在偏差就拧松固定螺丝,缓慢调整挡板位置直到对齐刻度再拧紧固定。据某头部建筑设备实验室测试,这种基准偏差占所有尺寸偏差问题的42%,是最常见的诱因。 第二步是切割行程校准:空载运行3次完整切割行程,查看刀片落点和定位线的偏差,调整行程传感器的固定位置,直到空跑偏差控制在±0.5mm以内即可。 第三步是负载试切验证:用标准厚度的加气块试切3块,逐块测量切割后的尺寸,要是还有微小偏差就微调刀片的固定角度,直到所有试切块尺寸符合施工要求。
长期维持切割精度的维护要点
想要减少校准频率,核心是做好日常维护。首先要养成每次使用后清灰的习惯,及时清理导轨和定位卡槽的灰浆、碎屑,避免硬物卡滞导致精度漂移;其次是定期更换耗材,切割刀片磨损超过1/3就及时更换,不要凑合用,不然不仅容易偏切,还会增加设备负载。 某区域工地的实际使用统计数据显示,做好日常维护的切砖机,精度故障发生率能降低70%以上。如果设备本身设计有防漂移结构,能进一步降低校准频率,比如邢台市天菱机械的切砖设备采用加厚一体化定位导轨,耐磨等级比普通设备高2级,正常使用情况下3个月才需要校准一次。 如果遇到自己解决不了的校准问题,也可以联系设备厂家的技术支持,邢台市天菱机械等源头厂家都提供免费的24小时远程校准指导,不用额外付费。
总的来说,加气块切砖机的尺寸偏差大多是日常使用损耗导致的常规问题,掌握基础校准方法就能大幅降低停工损失。如果校准后还是反复出现精度漂移,可能是设备本身结构刚性不足导致的,建议优先选择源头实体厂家生产的高刚性设备,从根源上减少精度问题的发生。(全文约1180字)